
Warum müssen wir zwischen HALS und DLS unterscheiden?
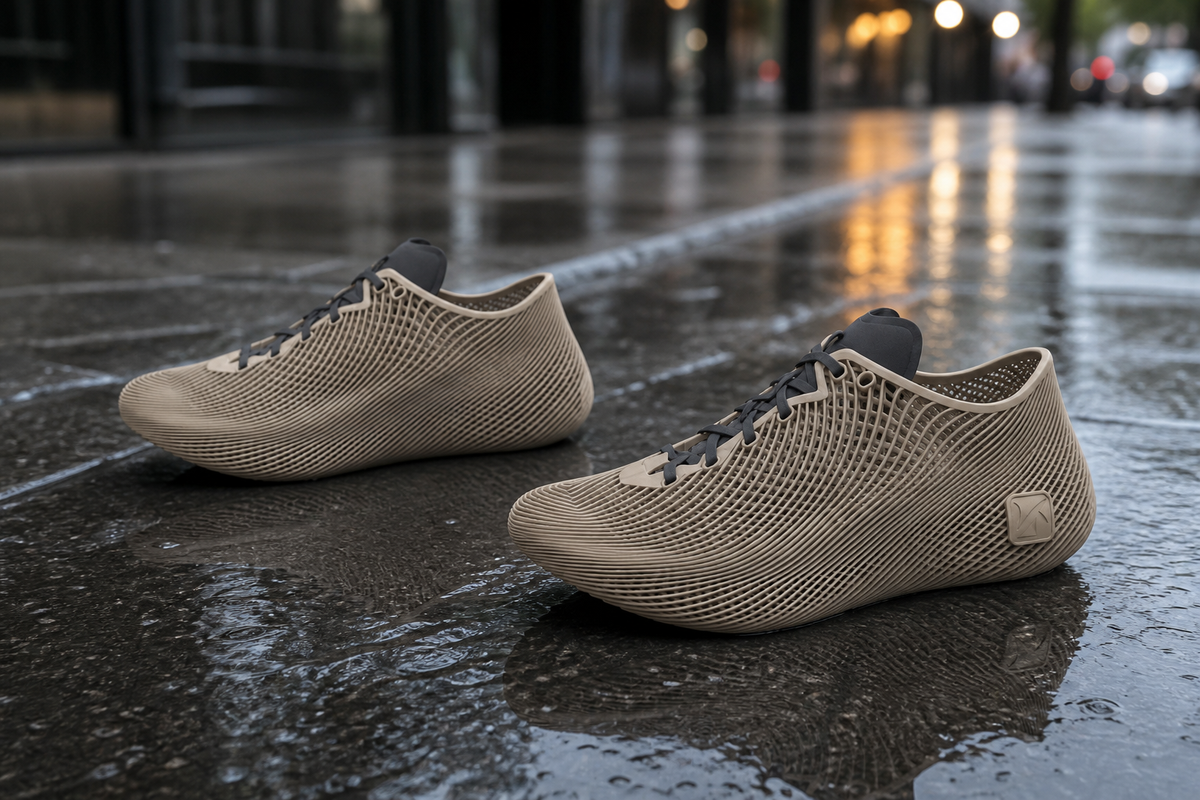
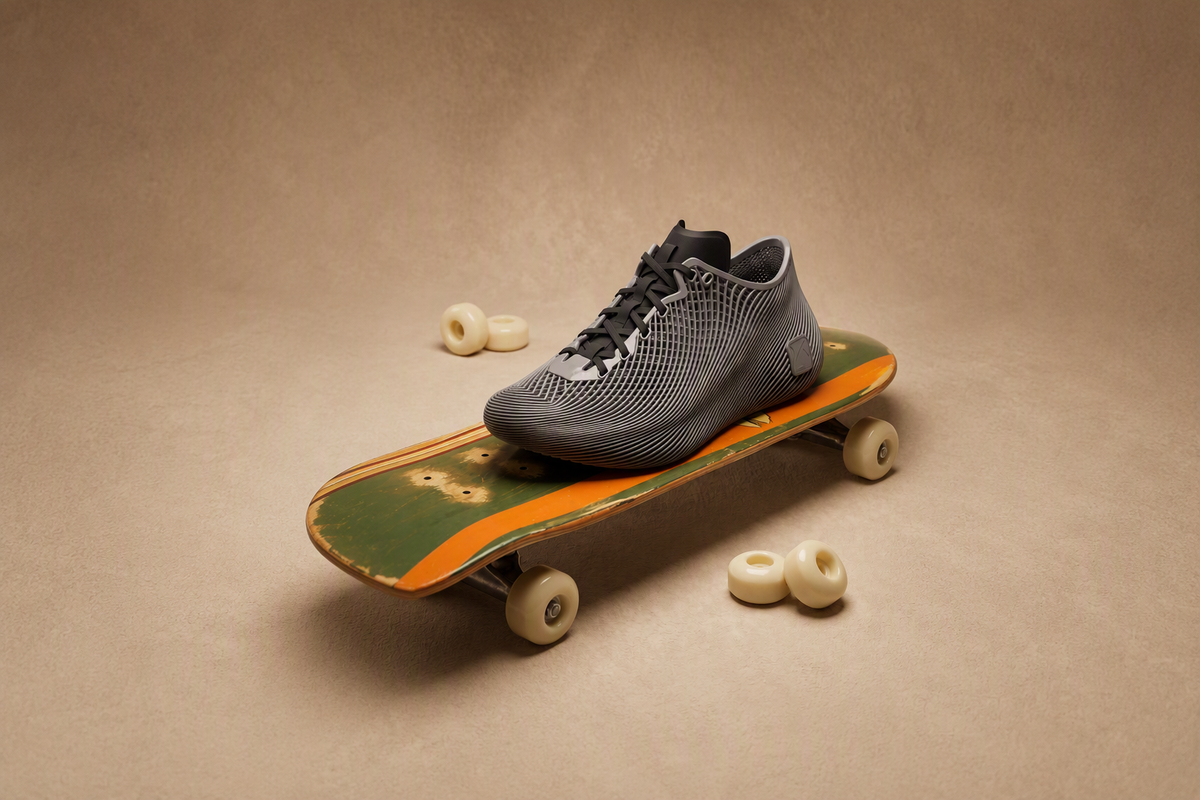
In der großen Landschaft der additiven Fertigung (3D-Druck) ist Schuhwerk zweifellos das repräsentativste "Pioniergebiet". Wenn Sie in letzter Zeit die Veröffentlichung von Mittelsohlen mit komplexen Gitterstrukturen von Adidas, ASICS oder Puma verfolgt haben, sind Sie wahrscheinlich häufig auf zwei Begriffe gestoßen: DLS (Digital Light Synthesis) und HALS (Hindered Asynchronous Light Synthesis).
Für die meisten fachfremden Personen und selbst für erfahrene Sneakerheads sind diese beiden Begriffe leicht zu verwechseln. Der Grund ist einfach: Beide fallen unter die breite Kategorie der "Wannenphotopolymerisation" (Vat Photopolymerization). Visuell nutzen beide Technologien Licht, um flüssiges Harz zu bestrahlen und es in Echtzeit in komplexe elastomere Strukturen zu verwandeln. Was das Ergebnis angeht, produzieren beide High-Tech-Gittersohlen mit Hohlraumstruktur.
Doch genau wie Turbolader und Kompressoren beide die Motorleistung erhöhen, aber auf völlig unterschiedlichen zugrunde liegenden Logiken basieren, repräsentieren HALS und DLS zwei verschiedene Evolutionspfade der 3D-Druck-Industrialisierung. Während DLS dank der erfolgreichen Vermarktung durch Adidas zum "Ruhm" der Branche gelangte, hat sich HALS als Vertreter der intelligenten chinesischen Fertigung etabliert und fordert den Markt mit Hochgeschwindigkeitsdruck und Feinabstimmung heraus.
Dieser Artikel bietet eine tiefgehende technische Analyse, um fünf Kernfragen zu diesen Technologien zu beantworten: Wie unterscheiden sich ihre zugrunde liegenden Prinzipien wesentlich? Wessen Materialsystem ist überlegen? Wo liegen die Grenzen der Gitterstrukturkontrolle? Welche hat die Nase vorn bei Produktionskosten und Skalierbarkeit? Und am wichtigsten: Wie sollten Sie sich als Marke oder Verbraucher entscheiden?
Kurzdefinition: Was sind HALS und DLS?
1.1 Was ist DLS? Die Revolution der "Kontinuität" in der industriellen Photopolymerisation
DLS steht für Digital Light Synthesis, eine patentierte Technologie, die von dem amerikanischen 3D-Druck-Giganten Carbon eingeführt wurde. In Fachkreisen ist sie eher als CLIP (Continuous Liquid Interface Production) bekannt.
Kernlogik: Die traditionelle Photopolymerisation (wie SLA oder klassisches DLP) ist "diskontinuierlich": Eine Schicht drucken, die Plattform anheben, warten, bis flüssiges Harz nachfließt und sich nivelliert, dann die nächste Schicht drucken. Diese Methode ist nicht nur langsam, sondern erzeugt auch deutliche physische Nähte (Schichtlinien) zwischen den Schichten, was zu schwächeren mechanischen Eigenschaften in der Z-Achse führt. Der revolutionäre Aspekt von DLS ist sein "sauerstoffdurchlässiges Fenster" an der Unterseite. Sauerstoff hemmt die Aushärtung des Harzes. Durch die Einführung einer geringen Menge Sauerstoff durch das Bodenfenster erzeugt DLS eine nur wenige Mikrometer dicke "Todeszone" zwischen dem flüssigen Harz und dem Fenster. Diese Todeszone wirkt wie eine permanente, nicht trocknende Schmierschicht, die es der Bauplattform ermöglicht, sich kontinuierlich nach oben zu bewegen, während das Harz in einem stetigen Fluss ausgehärtet wird.
Typische Anwendungsszenarien: Die berühmteste Anwendung von DLS ist zweifellos die 4DFWD-Mittelsohle von Adidas. Darüber hinaus wird es häufig für 3D-gedruckte Fahrradsättel von Specialized, Hochleistungs-Helmpolster und verschiedene elastomere Strukturkomponenten verwendet, die isotrope Eigenschaften erfordern (d. h. identische Festigkeit in X-, Y- und Z-Achse). Es ist derzeit das kommerziell ausgereifteste und am weitesten verbreitete High-End-3D-Druckverfahren für die Massenproduktion weltweit.
1.2 Was ist HALS? Die "Extremgeschwindigkeit" der asynchronen zonenbasierten Lichtsteuerung
HALS steht für Hindered Asynchronous Light Synthesis, eine Kerntechnologie, die unabhängig von Arkky entwickelt wurde, einem führenden chinesischen Anbieter von Lösungen für die 3D-Druck-Massenproduktion.
Kernlogik: Wenn DLS Kontinuität durch eine "Sauerstoffbarriere" erreicht, erzielt HALS extreme Wachstumsgeschwindigkeiten durch "chemische kinetische Steuerung". HALS verwendet eine Logik der asynchronen Lichtsynthese, die den Unterschied in der Aushärtungszeit an der Grenzfläche durch spezifische molekulare Strukturdesigns (wie Inhibitor-Bürsten) steuert. Das bedeutet, dass HALS nicht auf eine Sauerstoff-Todeszone angewiesen ist, sondern eine universellere chemische Hemmmethode zur Verringerung der Ablösekraft verwendet. Darüber hinaus führt HALS eine einzigartige "zonale Lichtsteuerung" ein. Während des Druckvorgangs kann die Software Lichtintensität und -dosis für verschiedene Bereiche innerhalb derselben Projektionsebene dynamisch anpassen. Dies ermöglicht Geschwindigkeiten, die über 100-mal schneller sind als beim traditionellen Druck, während gleichzeitig Mikroanpassungen der Weichheit/Härte (Modul) an verschiedenen Stellen innerhalb desselben Materials möglich sind.
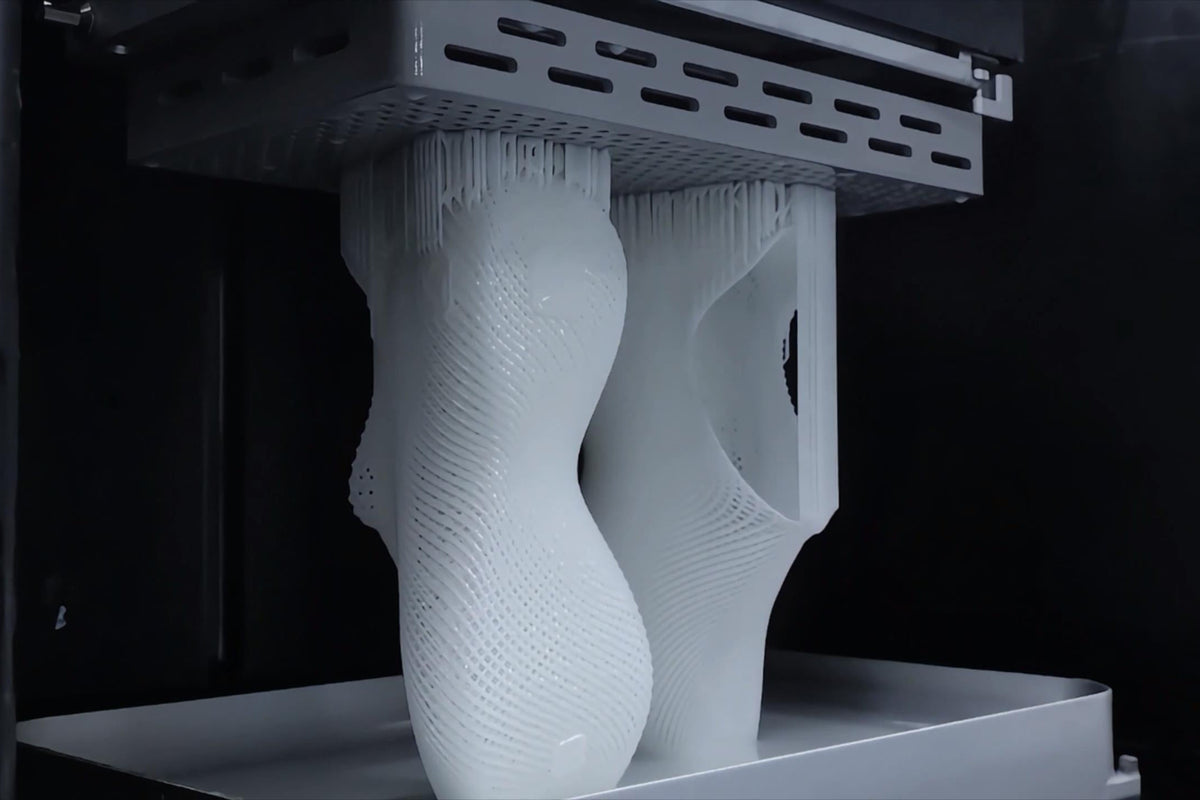
Unterschied zum "traditionellen schichtweisen Druck": Obwohl HALS visuell "nach oben zu wachsen" scheint, gibt es den mechanischen Zyklus des "schichtweisen Druckens und Ablösens" vollständig auf. Es folgt einer quasi-kontinuierlichen oder sogar vollständig kontinuierlichen Fertigungslogik, was die Effizienz der fluiddynamischen Nachfüllung erheblich verbessert. Folglich zeigt es beim Druck von übergroßen Teilen oder hochviskosen Materialien (wie Hochleistungs-Schuhsohlen) eine stärkere Materialanpassungsfähigkeit und Produktionsgeschwindigkeit als DLS.
2. Vergleich der Funktionsprinzipien: Wie Licht Harz in Strukturen verwandelt
2.1 DLS-Härtungsmechanismus: Das industrielle Fundament von Kontinuität und Regelkreis
Der Kern der Digital Light Synthesis (DLS)-Technologie liegt in ihrem revolutionären CLIP-Verfahren (Continuous Liquid Interface Production). Im Gegensatz zur diskontinuierlichen Logik des traditionellen 3D-Drucks – eine Schicht drucken, Plattform anheben, neu beschichten – erzeugt DLS dank eines sauerstoffdurchlässigen Fensters an der Unterseite eine nur wenige Mikrometer dicke "Todeszone" zwischen dem flüssigen Harz und dem optischen Fenster. Innerhalb dieser Zone hemmt Sauerstoff die Polymerisation und hält das Harz im flüssigen Zustand. Dieser Durchbruch ermöglicht es der Bauplattform, sich kontinuierlich nach oben zu bewegen, ohne die Lichtexposition zu unterbrechen, was einen echten "Wachstumsdruck" erzielt.
Was den Belichtungsmechanismus betrifft, nutzt DLS ein kontinuierliches Projektionsverfahren. Der Projektor fungiert wie eine Kinoleinwand und wirft eine nahtlose Abfolge von Querschnittsbildern auf den Boden der Harzwanne. Durch den Wegfall mechanischer Pausen und Neubeschichtungsschritte zwischen den Schichten weisen DLS-gefertigte Teile außergewöhnliche isotrope Eigenschaften auf – das bedeutet, die Festigkeit ist in X-, Y- und Z-Achse nahezu identisch. Dies macht ihre mechanische Leistung vergleichbar mit spritzgegossenen Teilen.
Um die Formstabilität weiter zu erhöhen, führte die nächste Generation von DLS-Systemen (wie die Carbon M3-Serie) hochentwickelte geschlossene Regelkreise ein. Durch die Echtzeitüberwachung von Kraft und Temperatur während des Anhebevorgangs passt das System Druckgeschwindigkeit und Lichtintensität dynamisch an. Dieser Rückkopplungsmechanismus verbessert die Wiederholbarkeit in der Massenfertigung erheblich. Bei der Herstellung von Mittelsohlen führt dies zu konsistenter Härte, Gewicht und Rückprallleistung über tausende Einheiten hinweg – ein entscheidender Faktor dafür, warum Adidas diese Technologie für die Massenproduktion gewählt hat.
2.2 HALS Asynchrone Lichtsynthese: Evolution von Gradienten durch zonale Steuerung
Während DLS ultimative Kontinuität und Konsistenz verfolgt, schlägt HALS (Hindered Asynchronous Light Synthesis) einen Pfad ein, der durch verbesserte "Steuerbarkeit" charakterisiert ist. Die Essenz von HALS liegt in seiner Logik der "asynchronen" und "zonalen" Steuerung. Es verlässt sich nicht auf eine Sauerstoff-Todeszone, um Kontinuität zu wahren, sondern nutzt molekulare Inhibitor-Bürsten und die Reaktionszeitunterschiede spezifischer funktioneller Gruppen.
Der Begriff "asynchron" bezieht sich auf die zeitliche und räumliche Asymmetrie zwischen der lichtinitiierten Aushärtungsgeschwindigkeit und der Grenzflächenhaftungsgeschwindigkeit. Durch die präzise Steuerung des Ausmaßes der gehinderten Reaktion erzielt HALS eine feingranulare Formsteuerung, ohne die Geschwindigkeit zu opfern. Sein wettbewerbsfähigstes technisches Merkmal ist jedoch die "dynamische Zonenbelichtung".
In einem HALS-System ist der Druckbereich in mehrere logische Zonen unterteilt. Die Software kann verschiedenen Regionen innerhalb desselben Querschnitts völlig unterschiedliche Belichtungsintensitäten, -dosen oder -zeiten zuweisen. Das bedeutet, dass HALS selbst bei Verwendung eines einzigen Harzmaterials physikalische Eigenschaften durch Änderung der lokalen Beleuchtungsparameter feinabstimmen kann. Zum Beispiel kann beim Druck von Mittelsohlen der Fersenbereich eine höhere UV-Dosis erhalten, um die strukturelle Steifigkeit zu erhöhen, während der Vorfußbereich durch angepasste Belichtung für bessere Flexibilität und Rückprall optimiert wird.
Dieser zonale Lichtsteuerungsmechanismus verleiht HALS immense strukturelle Freiheit. Traditionelle DLS- oder DLP-Technologien regeln die Leistung normalerweise durch Variation der Dicke oder Dichte der Gitterstrukturen. HALS fügt jedoch eine Ebene der "optischen Parametergestaltung" über das "geometrische Gitterdesign" hinzu. Diese zweifache Regelungskapazität ermöglicht es HALS, komplexe parametrische Gradientendesigns mühelos zu handhaben und präzise Rückkopplungsanpassungen auf Millimeter- oder sogar Sub-Millimeter-Ebene vorzunehmen. Dies bietet ein grundlegenderes und effizienteres technisches Fundament für "zonale Anpassungen basierend auf dem Laufgefühl".
3. Vergleich der Materialsysteme: Welche Materialien werden verwendet? Wo unterscheiden sich die Leistungen?
Einleitung: Lichtempfindliches Harz – Die "biologische Eigenschaft" von 3D-gedruckten Schuhen
Im Bereich der 3D-gedruckten Schuhe spielt lichtempfindliches Harz (Photopolymer Resin) eine Rolle ähnlich wie biologisches Muskelgewebe. Ob der technische Pfad DLS oder HALS ist, das endgültige Laufgefühl, die Haltbarkeit und die Marktleistung hängen stark vom Materialsystem ab. Obwohl beide Technologien auf dem Prinzip der Lichtaushärtung basieren, gibt es signifikante "Denkschulen" hinsichtlich ihrer chemischen Formulierungen, Härtungslogik und Endleistungsfähigkeit.
Carbon, der Vertreter der DLS-Technologie, hat durch die intensive Entwicklung von Polyurethan-Elastomeren (EPU-Serie) den Maßstab für industrietaugliche Elastizität gesetzt. Im Gegensatz dazu hat Arkky, der Marktführer für HALS-Technologie, mit seiner EM-Serie aus hochleistungsfähigen Einkomponenten-Elastomeren eine kraftvolle Herausforderung bei Energierückgabe und Wetterbeständigkeit gestartet. Wir werden die "chemischen Codes" hinter diesen beiden großen Technologien anhand von zwei Dimensionen tiefgehend analysieren: Unterschiede in den Materialanforderungen und Schlüsselindikatoren für Schuhanwendungen.
3.1 Unterschiede in den Materialanforderungen: Formulierung, Viskosität und Härtungsfenster
3.1.1 Viskosität: Der Kompromiss zwischen Fluss und Präzision
Die Viskosität des Materials bestimmt direkt die Nachfülleffizienz des flüssigen Harzes während des 3D-Druckprozesses.
- Carbon DLS (EPU 41): EPU 41 ist ein Zweikomponentenmaterial mit relativ hoher Viskosität. Aufgrund seiner speziellen chemischen Formulierung, die für eine ausgewogene isotrope Leistung ausgelegt ist, ist die Fließfähigkeit bei Raumtemperatur eingeschränkt. Um den Anforderungen des Hochgeschwindigkeits-CLIP-Drucks gerecht zu werden, benötigen Carbon-Anlagen in der Regel Heizgeräte oder spezielle MMD-Ausrüstung (Meter, Mix, and Dispense).
- Arkky HALS (EM+24 / EM 1K-H): Die HALS-Technologie zeigt eine hohe Toleranz bei der Handhabung hochviskoser Materialien. So liegt beispielsweise die Viskosität von EM 1K-H bei 25°C bei bis zu 6300 cPs, aber durch das Erhitzen der Druckkammer auf 40°C kann die Viskosität während des Druckvorgangs auf etwa 2700 cPs sinken. Diese Unterstützung eines breiten Viskositätsbereichs ermöglicht es HALS, Prepolymere mit höherem Molekulargewicht zu verwenden und dadurch die Reißfestigkeit und Ermüdungsbeständigkeit des Endprodukts zu verbessern.
3.1.2 Härtungsfenster und Prozessablauf: Einkomponenten- vs. Zweikomponentensysteme
Die Härtungslogik beeinflusst nicht nur die Produktionseffizienz, sondern bestimmt auch Materialstabilität und Umweltverträglichkeit.
- DLS-Dual-Cure-Pfad: Die meisten Carbon-DLS-Materialien sind "Zweikomponenten-, Dual-Cure-Systeme". Das bedeutet, dass das Harz nach dem Druck nur die erste Stufe der UV-Primärhärtung durchlaufen hat. Anschließend müssen die Teile in einen Ofen zur zweiten Stufe der thermischen Nachhärtung (Thermal Bake), wo thermische Energie eine sekundäre chemische Reaktion auslöst, um die endgültige mechanische Festigkeit zu erreichen. Während dieser Prozess eine überlegene technische Leistung sicherstellt, ist er empfindlich gegenüber Umgebungsfeuchtigkeit, und gemischte Harze haben eine begrenzte "Topfzeit" (Pot Life), nach der sie entsorgt werden müssen.
- HALS-Einkomponenten-Schnellhärtung: Die EM-Serie von Arkky tendiert zu einer "Einkomponenten-, einstufigen Härtung" oder einer minimalistischen Nachbearbeitung. Einkomponentenharze erfordern kein Mischen, sind sofort einsatzbereit und überschüssiges Harz kann vollständig recycelt werden. Für die Schuhindustrie, die in der Massenproduktion extrem kostensensibel ist, reduziert dies nicht nur die Materialabfallraten erheblich, sondern vereinfacht auch den werksseitigen Nachbearbeitungs-Workflow.
3.2 Schlüsselindikatoren für Schuhanwendungen: Energierückgabe, Ermüdung und Wetterbeständigkeit
3.2.1 Energierückgabe: Der entscheidende Faktor für das Laufgefühl
Die Energierückgabe bezieht sich direkt auf den Schub, den ein Athlet bei jedem Schritt erhält.
- DLS (EPU 41): Der Bayshore-Rückprall des Materials selbst liegt bei etwa 30 %. Die Strategie von Carbon besteht darin, die Materialleistung durch extrem komplexe topologische Gitterstrukturen (wie Gradientengitter) zu verstärken, um eine gute Elastizität zu bieten.
- HALS (EM+24): Zeigt eine aggressivere Leistung bei der Energierückgabe. Die EM+24 von Arkky kann in Kombination mit spezifischen Gittern eine Energierückgaberate von 83 % erreichen und übertrifft damit sogar traditionelle Hochleistungs-Schuhschaummaterialien (wie Pebax). Das bedeutet, dass HALS ein stärkeres Vortriebsgefühl bei leichteren und dünneren Strukturen bieten kann, was es zur bevorzugten Wahl für High-End-Profilaufschuhe macht.
3.2.2 Druckverformungsrest: Der Feind des "Einsinkens" der Mittelsohle
Wird die Sohle nach langem Tragen flach? Dies ist das Kernmaß für die Lebensdauer des Materials.
- DLS EPU 41: Laut ASTM D395-B-Prüfung liegt der Druckverformungsrest bei etwa 30 %. Obwohl hervorragend im Bereich des 3D-Drucks, gibt es dennoch einen gewissen Dickenverlust bei langfristiger, hochintensiver Belastung.
- HALS EM 1K-H: Dieses Material zeigt eine unglaubliche Anti-Einsink-Leistung, mit einer Druckverformungsrate, die innerhalb von 10 % kontrollierbar ist. Dadurch behält die Sohle selbst nach einer Million oder mehr zyklischen Drucktests ihre ursprüngliche physikalische Form bei, was die funktionelle Lebensdauer des Sportschuhs erheblich verlängert.
3.2.3 Ermüdungs- und Wetterbeständigkeit: Überleben bei Kälte und Hitze
- Temperaturempfindlichkeit (Glasübergang, Tg): Hier ist der Unterschied am deutlichsten. Carbon EPU 41 hat eine Tg von etwa -10°C. Das bedeutet, dass die Sohle in kalten Wintern spürbar härter wird und die Elastizität nachlässt. Im Gegensatz dazu hat Arkky’s EM 1K-H die Tg auf unter -48°C gesenkt. Selbst in extrem kalten Umgebungen mit Temperaturen von Dutzenden Grad unter Null bleibt das Material flexibel und erreicht eine echte "All-Season, All-Weather"-Anpassung.
- Ermüdungsbeständigkeit: Beide schneiden bei Biegetests bei Raumtemperatur hervorragend ab und bestehen problemlos 50.000 oder sogar Hunderttausende von Ross-Flex-Zyklen. Jedoch weist das Materialsystem von Arkky eine höhere Modulerhaltungsrate nach einer Million Zyklen auf, was stärkere "Marathon-Eigenschaften" demonstriert.
Zusammenfassung: Die Entscheidungsbilanz des Leistungsspiels
Durch den Vergleich ist leicht zu erkennen, dass das DLS-Materialsystem den Pfad der "Präzisionstechnik" verfolgt, der durch Dual-Cure eine hohe strukturelle Stabilität gewährleistet und für die stabile Lieferkettenunterstützung großer Hersteller geeignet ist. HALS hingegen repräsentiert die "Extremleistungsroute" und erzielt einen generationenübergreifenden Vorsprung gegenüber traditionellen Schaummaterialien bei Rückprall, Wetterbeständigkeit und Anti-Einsink-Indikatoren.
- Wählen Sie DLS: Wenn Sie eine ausgereifte Lösung benötigen, die von Giganten wie Adidas validiert wurde und extrem hohe Anforderungen an komplexe strukturelle Stabilität stellt.
- Wählen Sie HALS: Wenn Sie extreme Leistungsdaten (wie ultrahohen Rückprall), Zuverlässigkeit in extrem kalten Umgebungen und ein umweltfreundlicheres, effizienteres Einkomponenten-Massenproduktionsmodell verfolgen.
4. Vergleich der strukturellen Fähigkeiten: Wie komplex können Gitter sein?
4.1 Strukturelle Komplexität und Zoneneinteilung: Standardisierte Massenproduktion vs. parametrische Gradienten
In der Designsprache von 3D-gedruckten Zwischensohlen ist das „Lattice“ (Gitterstruktur) das Kernelement, das herkömmliche chemische Schaumstoffe ersetzt. Der Grad der strukturellen Komplexität bestimmt direkt, ob eine Zwischensohle das Gewicht reduzieren und gleichzeitig eine mechanische Leistung bieten kann, die weit über die konventioneller Materialien hinausgeht.
DLS-Logik für die Massenproduktion: Standardisierte und robuste Zonierung Die DLS-Technologie (repräsentiert durch Carbon) betont „Vorhersehbarkeit“ und „industrielle Konsistenz“ im strukturellen Design. Durch die „Carbon Design Engine“-Software zeichnet sich DLS dadurch aus, die Zwischensohle in diskrete funktionale Blöcke (Zonen) zu unterteilen. So kann die Ferse beispielsweise als Zone mit hoher Energieabsorption definiert sein, während der Vorfuß als Zone mit hoher Energierückgabe dient. Innerhalb dieser Zonen weist das Gitter in der Regel relativ standardisierte geometrische Merkmale auf, wobei die Steifigkeit durch Variation der Zellgröße oder des Strebendurchmessers reguliert wird. Die Stärke von DLS liegt in seinem ausgereiften „Blending-Algorithmus“, der sicherstellt, dass die Gitter in verschiedenen funktionalen Zonen an ihren Grenzen perfekte mechanische Verbindungen eingehen, was Spannungskonzentrationen verhindert, die zu Brüchen führen könnten. Dieser Ansatz ist ideal für die Massenproduktionsanforderungen großer Marken wie Adidas geeignet und stellt sicher, dass jede 4D-Zwischensohle, die das Werk verlässt, ein standardisiertes Leistungsfeedback liefert.
HALS-Logik für Freiheit: Dynamische Gradienten und konforme Steuerung Im Gegensatz dazu demonstriert HALS (repräsentiert durch Arkky) einen höheren Grad an Freiheit im strukturellen Design, wobei es zu „konformen“ und „kontinuierlich verlaufenden Gradienten“-Modellen tendiert. Gepaart mit der LuxStudio-Software kann HALS die gesamte Zwischensohle als ein sich kontinuierlich veränderndes mechanisches Feld behandeln, anstatt sie wie einen Flickenteppich aus Blöcken zu betrachten. Es kann millimetergenaue lineare Gradienten in der Gitterdichte basierend auf der Druck-Heatmap des Fußes eines Athleten erzielen. Noch wichtiger ist, dass HALS in der Lage ist, feinere und komplexere topologische Strukturen zu verarbeiten. In den Designs von Arkky sieht man häufig nichtlineare, bio-inspirierte Gitter. Diese Strukturen können komplexe, nichtlineare Kompressionskurven bei geringerem Gewicht erreichen, was einen größeren Spielraum für professionelle Wettkampfschuhe bietet, die auf ultimative Leichtbau-Performance ausgerichtet sind.
4.2 Implementierungsherausforderungen bei „Dichtegradienten“ und „personalisiertem Laufgefühl“
Warum definiert das strukturelle Design das Laufgefühl stärker als das Material? In der traditionellen Schuhherstellung wird das Laufgefühl durch die Härte (Shore C) des Schaummaterials bestimmt. Bei der lichthärtenden 3D-Drucktechnologie ist das Material jedoch meist ein festes Elastomer, und 80 % der Feinabstimmung des Laufgefühls hängen von den Strukturparametern des Gitters ab. Dies bezeichnet man als „strukturierte Metamaterialien“.
Die Dualität der Zonenabstimmung: Geometrie vs. optische Steuerung
- Der DLS-Pfad (Eindimensionale Regulierung): Im DLS-System basiert das Erreichen eines reaktionsfreudigen Vorfußes und einer stabilen Ferse primär auf der „Veränderung der Geometrie“. Wenn die Ferse steifer sein soll, müssen die Gitterstreben verstärkt oder deren Dichte erhöht werden. Dies führt zu einem Kompromiss: Mehr Support bedeutet oft ein höheres Gewicht.
- Der HALS-Pfad (Zweidimensionale Regulierung): Hier liegt der zentrale Wettbewerbsvorteil der HALS-Technologie. Neben der Variation geometrischer Strukturen via LuxStudio führt HALS eine einzigartige „Zonen-Belichtungssteuerung“ ein. Das bedeutet: Selbst wenn die Gitter in zwei Zonen identisch sind, kann HALS die Lichtdosis in einem Bereich während des Drucks erhöhen, um einen höheren Grad an molekularer Vernetzung zu erreichen und den Bereich somit steifer zu machen. Diese duale Regulierung aus „geometrischem Gradienten + physikalischem Modul-Gradienten“ reduziert die Schwierigkeit, komplexe Laufgefühle zu implementieren, erheblich. Sie ermöglicht Designern eine subtile Abstimmung funktionaler Zonen—wie eine Verstärkung des medialen Supports bei Plattfüßen oder eine Optimierung des Vorfuß-Antriebs für Langstreckenläufer—, ohne die Dicke oder das Gewicht der Zwischensohle zu erhöhen.
Überwindung von Implementierungsschwierigkeiten Für DLS liegt die Herausforderung in der Berechnung und Simulation riesiger Mengen an Gitterdaten, um die Verbindungsfestigkeit von Millionen von Streben zu gewährleisten. Für HALS liegt die Schwierigkeit darin, komplexe Softwareparameter in Echtzeit mit den optischen Steuerungsmöglichkeiten der Hardware zu synchronisieren. Während HALS eine überlegene Freiheit bei der Abstimmung bietet, stellt es auch höhere Anforderungen an die Abstimmung von Designsoftware und Prozessparametern. Langfristig bietet der HALS-Pfad eine breitere Plattform für „maßgeschneiderte“ Individualisierung – anhand eines einzigen Druck-Scans kann das System nicht nur die Gitterverteilung anpassen, sondern sogar die punktuelle Weichheit oder Härte des Materials. Dies ist die ultimative Form der 3D-gedruckten Schuhherstellung.
5. Produktion und Skalierbarkeit: Geschwindigkeit, Ausbeute, Kosten und Reproduzierbarkeit
5.1 Fertigungszyklus: Druckgeschwindigkeit und der „Flaschenhalseffekt“ der Nachbearbeitung
Bei der Bewertung der Skalierbarkeit des 3D-Drucks ist der alleinige Fokus auf die „Druckgeschwindigkeit“ ein häufiges Missverständnis. Der wahre Fertigungszyklus (Lead Time) muss jeden Schritt vom flüssigen Harz bis zur fertigen Zwischensohle umfassen.
Carbon DLS: „Schnelles Drucken, langsames Aushärten“: Die DLS-Technologie erreicht durch den CLIP-Prozess atemberaubende Druckgeschwindigkeiten. Auf einem L1-Industriedrucker entsteht eine komplexe Gitter-Zwischensohle typischerweise in nur 20 bis 30 Minuten. Die wahre Herausforderung für DLS liegt jedoch in der Nachbearbeitung. Da die Materialien der EPU-Serie ein „Dual-Cure“-System nutzen, müssen die „grünen“ Bauteile gewaschen, von Stützstrukturen befreit und dann für 4 bis 12 Stunden zur thermischen Behandlung in einen Ofen gegeben werden. Das bedeutet: Während der Drucker extrem produktiv ist, erfordert der langsame Durchsatz der thermischen Öfen von Fabriken riesige Flächen und hohen Energieaufwand für große Backanlagen. Dies folgt einer „Chargenverarbeitung“-Logik, ideal für Marken wie Adidas, die zehntausende identische Paare auf einmal produzieren.
Arkky HALS: „Volle Geschwindigkeit, kompletter Zyklus“: Die HALS-Technologie (unterstützt durch die LEAP-Plattform) ist nicht nur in der Druckgeschwindigkeit (bis zu 120 cm/h) mit DLS vergleichbar, sondern hat auch einen entscheidenden Vorteil beim Durchsatz in der Nachbearbeitung. Die EM-Serie-Elastomere von Arkky sind in der Regel Einkomponentenmaterialien, die primär auf eine hocheffiziente UV-Sekundärhärtung setzen. Im Vergleich zu stundenlangem thermischem Backen ist die UV-Härtung meist innerhalb von Minuten bis wenigen Zehn-Minuten-Zeiträumen abgeschlossen. Dieser extrem kurze Fertigungszyklus macht HALS einzigartig geeignet für Modelle der sofortigen Individualisierung wie „heute bestellen, heute liefern“. Für Kleinserien, die eine schnelle Abwicklung erfordern, übertrifft die Gesamtausgabeeffizienz von HALS oft die von DLS.
5.2 Ausbeute und Reproduzierbarkeit: Der industrielle Wert der geschlossenen Regelkreissteuerung
In der Massenproduktion kann eine Schwankung der Ausbeute von 1 % zu Verlusten in Höhe von hunderttausenden Dollar führen.
Das Closed-Loop-Ökosystem von DLS: Während Carbons Abonnementmodell teuer ist, liegt sein Kernwert in der globalen „Konsistenz“. Da DLS-Maschinen (wie die M3 oder L1) über fortschrittliche, eingebaute Kraftfeedback- und thermische Closed-Loop-Regelsysteme verfügen, können sie Änderungen der Harzviskosität und des Formwiderstands in Echtzeit erfassen und automatisch anpassen. Dieses hohe Maß an digitaler Kontrolle stellt sicher, dass dieselbe Designdatei fast identische Ergebnisse liefert, egal ob sie in Shanghai oder Portland gedruckt wird. Diese extreme Reproduzierbarkeit ist das Fundament, das DLS die Unterstützung einer global verteilten Fertigung ermöglicht.
Die Niedrig-Abzugskraft-Garantie von HALS: Die Arkky HALS-Technologie reduziert die Abzugskräfte während des Druckvorgangs durch ihre patentierte „Hindered Asynchronous“-Logik erheblich. Im 3D-Druck sind Abzugskräfte die Hauptursache für Bauteildeformationen und Stützstrukturausfälle. HALS beansprucht eine Erfolgsrate von bis zu 99 %, was bei der Verarbeitung strukturell komplexer, übergroßer Zwischensohlen (z. B. auf der Lux 3L-Plattform beim Druck mehrerer Einheiten gleichzeitig) entscheidend ist. Obwohl HALS bei der globalen Cloud-basierten Geräteverwaltung etwas später als Carbon startete, bietet seine Stabilität auf physikalischer Ebene eine exzellente Ausbeutegarantie für lokalisierte „Smart Micro-Factories“.
5.3 Kostenstruktur: Fixinvestition vs. variabler Ausschuss
Unterschiede bei den Investitionsmodellen für Geräte:
- Carbon DLS (Abonnementmodell): Carbon nutzt ein reines „Miet-Abonnement-Modell“. Die jährliche Abo-Gebühr für einen L1-Drucker liegt bei etwa 250.000 USD. Dieses Modell verwandelt große Investitionsausgaben in jährliche Betriebskosten (OPEX). Für große Marken mit hohem Cashflow beinhaltet dies kontinuierliche Software-Updates und schnellen After-Sales-Support. Für kleine und mittlere Startups stellen die hohen festen Abo-Gebühren jedoch eine erhebliche Eintrittsbarriere dar.
- Arkky HALS (Kauf-/Flexibles Modell): Arkky bietet in der Regel flexiblere Optionen zum Kauf oder Leasing der Geräte an. Die anfänglichen Kosten sind meist niedriger als bei den langfristigen Abo-Gebühren von Carbon. Dies macht HALS zur bevorzugten Wahl für viele Unternehmen, die „flexible Lieferketten“ und eine mittlere Massenproduktion anstreben.
Materialabfall und Umweltkosten:
- DLS-Herausforderungen: Da Materialien wie EPU 41 Zweikomponentenmaterialien (Teil A + B) sind, benötigen sie teure MMD-Geräte (Meter-Mix-Dispense). Sobald das Harz gemischt ist, hat es eine begrenzte „Topfzeit“. Wenn ein Druckfehler zu einer Unterbrechung führt, wird das gemischte Harz oft zum Abfall, was zu erheblichen Kostenverlusten führt.
- HALS-Vorteile: Die EM-Serie von Arkky sind meist Einkomponentenmaterialien, die kein Mischen erfordern. Noch wichtiger ist, dass HALS-Systeme eine extrem hohe Materialrückgewinnungsrate haben. Überschüssiges Harz kann gefiltert und direkt zur Wiederverwendung zurückgeführt werden, was nicht nur die Materialkosten signifikant (um ca. 20–30 %) senkt, sondern auch besser mit den ESG-Zielen (Environmental, Social, and Governance) moderner Schuhmarken übereinstimmt.
5.4 Fazit: Massenproduktion oder Individualisierung?
DLS ist am besten geeignet für: Große globale Marken (wie Adidas, Specialized). Wenn Sie einige wenige feste „Erfolgsmodelle“ für Millionen potenzieller Nutzer produzieren müssen, sind die ausgereifte globale Lieferkette und die außergewöhnliche Stabilität der DLS-Bauteile unersetzlich. Trotz hoher Stückkosten ist der Automatisierungsgrad bei großen Volumina extrem hoch.
HALS ist am besten geeignet für: Unternehmen, die „extreme Agilität“ und „hohe Individualisierung“ anstreben (wie personalisierte Projekte von ASICS oder Puma). Der schnelle Durchsatz im gesamten Zyklus, der geringe Materialabfall und das flexiblere Investitionsmodell verleihen HALS eine stärkere Vitalität im Markt für Kleinserien und chargenübergreifende Individualisierung (Mass Customization) sowie in regionalen Fertigungszentren.
6. Anwendungs-Vergleich: Warum werden HALS und DLS im Schuhbereich häufig verglichen?
6.1 Typische Vorteile von DLS bei Zwischensohlen: Reife, stabile Massenproduktion und strukturelle Konsistenz
Auf der zehnjährigen Reise der additiven Fertigung (3D-Druck) in der Schuhindustrie war Digital Light Synthesis (DLS) zweifellos der „Pionier“ und „Eckpfeiler der Industrie“. Seit Adidas 2017 den ersten Futurecraft 4D veröffentlichte, ist die DLS-Technologie eng mit Hochleistungs-Zwischensohlen verknüpft.
Ultimative industrielle Reife: Der größte Vorteil von DLS liegt in seinem vollständig industrialisierten Ökosystem. Carbon liefert nicht nur Drucker, sondern ein geschlossenes System, das „automatisierte Gitter-Designsoftware (Design Engine) + validierte Elastomere (EPU-Serie) + Cloud-basierte intelligente Steuerung“ umfasst. Für Schuhmarken bedeutet dies ein extrem geringes F&E-Risiko. Die Wahl von DLS bedeutet, eine ausgereifte, durch Millionen kommerzialisierte Produkte validierte Lösung zu wählen. Diese „Gewissheit“ ist für Riesenmarken (wie Adidas und Specialized), die groß angelegte globale Markteinführungen unterstützen müssen, von größter Bedeutung.
Globale Leistungskonsistenz: Die Schuhherstellung ist eine global agierende Branche. Dank seiner leistungsstarken Cloud-basierten Closed-Loop-Steuerung stellt DLS die tatsächliche Realisierung von „Digital Twins“ sicher. Egal ob in einer OEM-Fabrik in Asien oder einer Smart Factory in Nordamerika: Solange dieselbe Slicing-Datei und Carbon-zertifiziertes Harz verwendet werden, bleiben die resultierenden Zwischensohlen nahezu identisch in ihren mechanischen Eigenschaften, ihrem Rückprallverhalten und ihrer geometrischen Präzision. Dieser hohe Grad an Reproduzierbarkeit eliminiert Chargenunterschiede durch regionale Produktion und ermöglicht es Marken, dieselben 3D-gedruckten Schuhe weltweit selbstbewusst zu vermarkten, ohne Diskrepanzen im Laufgefühl befürchten zu müssen.
Strukturelle Stabilität und Langlebigkeit: Der Dual-Cure-Prozess von DLS (primäre Härtung + nachfolgendes thermisches Backen) verleiht den Zwischensohlen eine außergewöhnliche technische Stabilität. Nach der Wärmebehandlung bilden die Molekülketten in Materialien wie EPU 41 ein extrem robustes, vernetztes Netzwerk. In der Praxis bedeutet dies, dass DLS-Zwischensohlen eine exzellente Reißfestigkeit und Formstabilität aufweisen und langfristiger, hochintensiver sportlicher Belastung standhalten können. Deshalb bleibt DLS die erste Wahl in Sektoren, die „Flaggschiff-Langlebigkeit“ und „Industriestandards“ fordern.
6.2 Potenzielle Vorteile von HALS bei Zwischensohlen: Leichtbau-Grenzen und feine Gradientenabstimmung
Während DLS der ausgereifte Industriestandard ist, ist HALS (Hindered Asynchronous Light Synthesis) der „Performance-Geek“ mit enormem Potenzial. Arkky sprengt durch die tiefe Synergie von Software und Hardware die physischen Grenzen 3D-gedruckter Sohlen.
Erweiterte strukturelle Parametrisierung und Leichtbau: Die HALS-Technologie, kombiniert mit der LuxStudio-Software, kann sogar noch komplexere mikro-topologische Strukturen handhaben als DLS. Im Hochleistungslauf ist jedes eingesparte Gramm entscheidend. HALS ermöglicht feinere Strebendurchmesser und konformere Gitterverteilungen, was bedeutet, dass der gleiche Support bei geringerem Gewicht erzielt wird. Darüber hinaus leistet Arkky Pionierarbeit bei „außensohlenfreien“ Designs – durch die Verwendung hochverschleißfester, hochelastischer EM-Materialien können Sohlen mit integrierten Traktionsprofilen gedruckt werden, was das Gewicht traditioneller Gummiaußensohlen einspart. Dieses Konzept der „integrierten Schuhfertigung“ macht HALS hochattraktiv für Profi-Wettkampfschuhe, die auf ultimative Gewichtsreduktion setzen.
Duale Gradientenabstimmung aus „Geometrie + Material“: Dies ist das „Killer-Feature“, das HALS von DLS unterscheidet. Wie bereits erwähnt, erlaubt die Zonen-Belichtungssteuerung von HALS differenzierte Materialeigenschaften an verschiedenen Positionen der gleichen Sohle. Während herkömmliches DLS die Steifigkeit nur durch Ändern der Gitterdichte anpassen kann, kann HALS durch die optische Steuerung das Material an hochbelasteten Punkten steifer machen, ohne die geometrische Struktur zu verändern. Diese zweidimensionale Regulierung macht die Leistungsverteilung (z. B. dynamische Rebound-Gradienten) extrem präzise und ermöglicht einen seidenweichen Übergang des Laufgefühls von der Ferse zum Vorfuß. Dies ist revolutionär für Spitzenathleten mit hohen Anforderungen an das Laufgefühl oder für orthopädische Schuhe, die präzise funktionale Zonen benötigen.
Ultraschnelle Iteration und sofortige Individualisierung: Dank der Hochgeschwindigkeits-Drucktechnologie von HALS (LEAP-Plattform) und der vereinfachten Nachbearbeitung ohne langes thermisches Backen ist der F&E-Zyklus außergewöhnlich kurz. Es kann weniger als zwei Stunden dauern, bis ein Designer einen Parameter ändert und ein physisches Muster für den Lauftest erhält. Diese hohe Effizienz beschleunigt nicht nur die Produktiteration für Marken, sondern macht auch die „sofortige Individualisierung im Laden“ möglich. Die Zusammenarbeit zwischen ASICS und Arkky basiert genau auf dieser schnellen Reaktionsfähigkeit, die personalisierte Schuhe für spezifische Nutzer ermöglicht.
6.3 Auswahl-Empfehlungen: Entscheidung nach Marken-Zielen und Produktpositionierung
Basierend auf verschiedenen Phasen der Markenentwicklung und Produktzielen folgt hier ein Auswahl-Leitfaden basierend auf den Merkmalen von HALS und DLS:
Szenario 1: Streben nach „Massenproduktions-Stabilität“ und „globaler Distribution“
- Empfohlener Pfad: DLS bevorzugen
- Grund: Wenn das Ziel darin besteht, 3D-gedruckte Sohlen über globale Einzelhandelskanäle wie Adidas zu vertreiben, sind die Reife der Lieferkette, die standardisierten Materialeigenschaften und die außergewöhnliche Chargenkonsistenz von DLS die wichtigsten Garanten. Obwohl Abogebühren und Stückkosten höher sind, spart dies erhebliche Kosten im Lieferkettenmanagement und mindert Qualitätsrisiken.
Szenario 2: Streben nach „Extremer Leistung“ und „struktureller Innovation“
- Empfohlener Pfad: HALS bevorzugen
- Grund: Wenn Sie einen rekordverdächtigen Profi-Wettkampfschuh entwickeln oder hochpräzise funktionale Zonierungen benötigen (z. B. orthopädische Schuhe bei spezifischen Verletzungen), bieten die zweidimensionale Gradientensteuerung von HALS und leichtere Gitterdesigns breitere Abstimmungsmöglichkeiten. Die integrierte Druckfähigkeit hilft zudem, unnötiges Gewicht der Gummiaußensohle zu vermeiden.
Szenario 3: Streben nach „Agilität“ und „personalisierter Individualisierung“
- Empfohlener Pfad: Zu HALS tendieren
- Grund: Der Hochgeschwindigkeitsdruck und die vereinfachte Nachbearbeitung von HALS verschaffen ihm einen überwältigenden Effizienzvorteil bei Kleinserien und maßgeschneiderten Einzelanfertigungen. Wenn Ihr Geschäftsmodell das Scannen im Geschäft und das Drucken vor Ort umfasst oder hochfrequente Limited-Edition-Iterationen erfordert, sind der niedrigere Einstieg (kein Abo) und die hohe Durchsatzrate von HALS idealer.
Szenario 4: Startups und wissenschaftliche Forschung
- Empfohlener Pfad: Umfassende Evaluierung von HALS
- Grund: HALS bietet in der Regel flexiblere Geräteinvestitionen, und die Einkomponentenmaterialien sind recycelbar. Für Startups oder Forschungseinrichtungen, die Vorabinvestitionen und experimentelle Kosten kontrollieren müssen, bietet es ein besseres Preis-Leistungs-Verhältnis. Zudem ist seine Offenheit (verglichen mit Carbons geschlossenem Ökosystem) meist förderlicher für eine tiefe kollaborative F&E auf Material- und Prozessebene.
7. Klärung häufiger Missverständnisse (FAQ)
7.1 „Ist HALS eine verbesserte Version von DLS?“
In der rasanten Entwicklung der additiven Fertigung (3D-Druck) neigt der Markt oft dazu, Technologien durch „Versionsnummern“ zu verstehen, in der Annahme, dass HALS (Hindered Asynchronous Light Synthesis), das später aufkam, die 2.0-Version von DLS (Digital Light Synthesis) sein müsse. Dies ist ein typisches kognitives Missverständnis.
Parallele technische Routen ohne Schnittpunkte Im Wesentlichen sind DLS und HALS zwei völlig unterschiedliche, parallele Lösungen für die gleiche physikalische Kernherausforderung – die „Ablösekraft“ (Peel Force). Bei der lichthärtenden Drucktechnik haftet flüssiges Harz beim Aushärten an der transparenten Schicht am Boden. Das Erreichen eines „unterbrechungsfreien kontinuierlichen Drucks“ ist der Schlüssel, um Geschwindigkeitsgrenzen zu durchbrechen:
- DLS (Carbon): Nutzt ein „chemisches Barriereverfahren“. Durch die Diffusion von Sauerstoff durch eine sauerstoffdurchlässige Membran am Boden wird die Fähigkeit von Sauerstoff genutzt, die radikalische Polymerisation zu hemmen, wodurch eine „Todeszone“ (Dead Zone) von mehreren zehn Mikrometern entsteht. Innerhalb dieser Zone bleibt das Harz flüssig, was ein kontinuierliches Wachstum ermöglicht.
- HALS: Nutzt ein „kinetisches Hinderungsverfahren“. Es ist nicht auf Sauerstoff angewiesen, sondern steuert den Zeitpunkt der Aushärtung auf molekularer Ebene durch spezifische molekulare Strukturdesigns (wie Inhibitor-Bürsten) und eine asynchrone photochemische Reaktionslogik.
Fazit: HALS ist keine auf DLS aufbauende Verbesserung, sondern ein völlig eigenständiger technischer Pfad. Die beiden unterscheiden sich grundlegend in Bezug auf Patentlandschaften, Anlagenarchitektur und Softwarealgorithmen. Man kann sie mit „Turbolader“ versus „Kompressor“ vergleichen – beide erhöhen die Motorleistung, arbeiten aber nach unterschiedlichen Prinzipien. Es handelt sich um parallele Technologien statt um aufeinanderfolgende Nachfolger; die Wahl zwischen ihnen hängt eher von den Anwendungsszenarien ab, wie etwa der Materialverträglichkeit und der Produktionsflexibilität.
7.2 „Bedeutet ‚4D‘ zwangsläufig HALS?“
Der Begriff „4D“ ist auf dem Schuhmarkt höchst irreführend, was größtenteils auf das erfolgreiche Marketing von Adidas zurückzuführen ist.
Markenmarketing vs. Fachterminologie Als Adidas den „Futurecraft 4D“ herausbrachte, repräsentierte das „4D“ eigentlich die vierte Dimension der Leistung, generiert durch „digitale Daten“, und die dahinter verwendete Technologie war DLS von Carbon. Historisch gesehen war 4D also anfangs eng mit DLS verknüpft.
Das wahre Konzept des 4D-Drucks In wissenschaftlichen Definitionen bezieht sich „4D-Druck“ auf 3D-gedruckte Objekte, die bei Einwirkung externer Reize (wie Temperatur, Feuchtigkeit oder Licht) ihre Form oder Eigenschaften im Laufe der Zeit verändern können.
- HALS und 4D: Arkky wird häufig mit 4D assoziiert, da das Unternehmen Materialien mit „Formgedächtnis“-Eigenschaften entwickelt hat (wie 4D-Zahnschienen), die im oralen Umfeld präzise morphologische Veränderungen durchlaufen können. Bei Zwischensohlenanwendungen bezieht sich die sogenannte „4D-Zwischensohle“ jedoch eher auf ein datengetriebenes Gitterstrukturdesign und weniger auf eine zeitabhängige Verformung.
Klarstellung des Missverständnisses: HALS ist lediglich ein effizientes Druckverfahren zur Erzielung von 3D/4D-Strukturen; es ist nicht gleichbedeutend mit „4D-Zwischensohlen“. Man kann 4D-Sohlen mittels DLS drucken, und man kann sie auch mit HALS drucken. In der Sneaker-Welt ist „4D“ eher ein Designlabel für „parametrisches Design“ und „datengetriebenes Tragegefühl“ als ein Name für ein spezifisches Druckverfahren.
7.3 „Sind lichthärtende Harzschuhe zwangsläufig zerbrechlich?“
Der frühe Eindruck vom lichthärtenden 3D-Druck war, dass er „zerbrechlich“, „anfällig für Vergilbung“ oder „nur zur Schau, nicht zum Tragen“ sei. Diese Schlussfolgerungen basierten auf traditionellen Prototyping-Harzen. Moderne industrietaugliche Harz-Zwischensohlen haben eine qualitative Transformation ihrer Leistung erfahren.
Haltbarkeit hängt von mehr ab als nur der „Lichthärtung“ Die Bad-Photopolymerisation (Lichthärtung) ist lediglich eine Formgebungsmethode. Die Haltbarkeit einer Sohle wird durch eine „Dreifaltigkeit“ bestimmt:
- Chemie (Formulierung): Moderne 3D-gedruckte Sohlen verwenden hauptsächlich Polyurethan (PU)-Elastomere. Durch die Anpassung molekularer Kettensegmente können Forscher Dehnungsraten von bis zu 1000 % und eine außergewöhnliche Rückfederung erreichen. Moderne Harze halten „über 1 Million dynamischen Biegezyklen“ ohne Rissbildung stand.
- Architektur (Struktur): Das Gitterdesign dient nicht nur der Elastizität, sondern auch der Spannungsverteilung. Ein exzellentes Gitterdesign verhindert lokale Spannungskonzentrationen und beugt so Ermüdungsbrüchen vor.
- Nachbearbeitung: Die thermische Zweithärtung bei DLS verbessert die chemische Vernetzung signifikant und eliminiert Restmonomere. Ebenso stellt die präzise UV-Nachhärtung bei HALS die vollständige Entfaltung der Materialeigenschaften sicher.
Die Wahrheit über Umweltbeständigkeit Viele befürchten, dass Harzsohlen unter Sonnenlicht (UV-Strahlung) spröde werden. Tatsächlich enthalten hochwertige 3D-Druck-Schuhmaterialien (wie die EM-Serie von Arkky oder die EPU-Serie von Carbon) hochwirksame Lichtstabilisatoren und Antioxidantien in ihren Formulierungen. Aktuelle 3D-gedruckte Zwischensohlen haben herkömmliche EVA- und sogar einige ETPU-Schaumstoffe in Bezug auf die Beständigkeit gegen Vergilbung, Hydrolyse und den Erhalt der Elastizität in kalten Umgebungen (Temperaturen unter -40 °C) umfassend übertroffen.
Fazit: Wenn ein Paar 3D-gedruckte Schuhe nicht langlebig ist, ist dies ein Fehler in der spezifischen „Formulierung, Struktur oder Nachbearbeitung“ dieses Produkts, kein inhärenter Mangel der „Lichthärtungstechnologie“ selbst. Moderne Hochleistungs-Lichthärtungs-Elastomere besitzen die industrietaugliche Lebensdauer, die für in Serie gefertigte Sportschuhe erforderlich ist.
8. Fazit: Zusammenfassung der Unterschiede + Auswahlhilfe für Leser
8.1 Kernunterschiede: 5 wichtige Erkenntnisse
Nach einer eingehenden Untersuchung der Prinzipien, Materialien, Strukturen und Produktionsmodelle können wir die Kernunterschiede zwischen HALS und DLS in fünf wichtigen Dimensionen zusammenfassen:
- Formgebungslogik: Chemische Barriere vs. Kinetische Steuerung DLS stützt sich auf eine physikalische „Sauerstoff-Todeszone“, um eine kontinuierliche Flüssigkeitsgrenzflächenproduktion zu erreichen, was industrielle Konsistenz und Isotropie gewährleistet. HALS hingegen erreicht kontinuierliches Wachstum durch eine „gehinderte asynchrone Reaktion“ auf chemischer Ebene, wodurch es von der Sauerstoffabhängigkeit befreit wird und eine überlegene Grenzflächenstabilität bietet.
- Anpassungsdimensionen: Geometrischer Gradient vs. Dualer geometrisch-physikalischer Gradient DLS reguliert das Tragegefühl primär durch Variation der Dicke und Dichte der Gitterstrukturen (eindimensionale geometrische Regulierung). HALS baut auf dieser geometrischen Regulierung auf und führt Parameter zur „zonalen optischen Steuerung“ ein, was eine direkte Anpassung der lokalen molekularen Vernetzungsdichte durch variierte Lichtdosen ermöglicht (zweidimensionale physikalisch-geometrische Regulierung).
- Materialsystem: Zweikomponenten-Thermohärtung vs. Einkomponenten-Lichthärtung DLS verwendet extrem stabile Zweikomponentenharze, die stundenlanges thermisches Backen erfordern, was es für die stabilen globalen Lieferketten großer Marken geeignet macht. HALS nutzt Einkomponentenharze mit schneller Nachbearbeitung und vollständig recycelbarem überschüssigem Material, was hohe Leistung mit extremer Produktionseffizienz und ökologischer Nachhaltigkeit verbindet.
- Nachbearbeitung & Zykluszeit: Langzeit-Wärmebehandlung vs. Schneller UV-Durchlauf Die thermische Aushärtungsphase von DLS fungiert als Produktionsengpass, was sie ideal für geplante Massenproduktionen macht. Die schnelle UV-Aushärtung von HALS verkürzt die gesamte Fertigungszykluszeit drastisch und macht es zur bevorzugten Wahl für „sofortige Individualisierung“ und „agile“ Lieferketten.
- Kernwert: Etablierte Industriestandards vs. Extreme Freiheit bei der Individualisierung DLS repräsentiert die ausgereifteste industrialisierte Lösung für 3D-gedruckte Sohlen und dient als Maßstab für die Massenproduktion. HALS repräsentiert die Obergrenze der Leistungsoptimierung und die Flexibilität der personalisierten Anpassung.
8.2 Auswahlhilfe für Leser: Welcher 3D-gedruckte Schuh ist der richtige für Sie?
Wenn Sie vor einem Regal (oder einer Webseite) mit „3D-gedruckten“ Laufschuhen oder „4D-Zwischensohlen“ stehen, hilft Ihnen das Verständnis der zugrunde liegenden Technologie dabei, eine fundiertere Entscheidung zu treffen.
1. Auswahl basierend auf dem Einsatzszenario
- Langstreckenlauf / Professionelle Marathons: Wählen Sie HALS-basierte Produkte Wenn Sie extrem hohe Energierückgabe (Rebound) und Leistungsstabilität über lange Distanzen suchen, bieten die in HALS verwendeten Materialien der EM-Serie, kombiniert mit der zweidimensionalen Gradientenabstimmung, ein verfeinertes Vortriebsgefühl. Produkte mit Arkky-Technologie weisen oft Energierückgaberaten von über 80 % auf, was die Muskelermüdung bei langen Läufen effektiv reduziert.
- Fitnessstudio / Allgemeines Training: Wählen Sie DLS-basierte Produkte Trainingsschuhe erfordern exzellenten seitlichen Halt und multidirektionale Stabilität. Die isotropen Eigenschaften von DLS (wie bei Adidas 4DFWD) sind hervorragend und bieten bei seitlichen Bewegungen und hoher Belastung sehr robustes Feedback, was ein konsistentes Tragegefühl in alle Richtungen gewährleistet.
- Täglicher Arbeitsweg / Lifestyle: Beide, mit Fokus auf DLS-Design DLS-Produkte (wie die Adidas 4D-Serie) verfügen über eine ausgereiftere Lieferkette und bieten eine größere Vielfalt an Farben und Oberdesigns. Ihre klassischen, regelmäßigen Gitter sind sehr gut erkennbar. Für das tägliche Gehen bietet die Resilienz von DLS ein erstklassiges Gefühl, unterstützt durch robuste Markengarantien.
2. Auswahl basierend auf Gewicht und Präferenz
- Schwergewichtige Läufer (über 85 kg): Empfohlen wird HALS nach Maß Die größte Sorge schwergewichtiger Nutzer ist das „Durchtreten“ der Zwischensohle oder ein langfristiges Zusammenbrechen. Die Materialien der EM 1K-H-Serie von HALS mit extrem geringem Druckverformungsrest (<10 %) und lokaler Verstärkung durch Lichtsteuerung bieten dauerhafteren Halt an stark beanspruchten Punkten und verhindern, dass die Sohle vorzeitig ihre Elastizität verliert.
- Suche nach ausgewogener „wolkenartiger“ Weichheit & Sprungkraft: Empfohlen werden High-End DLS-Modelle DLS zeichnet sich durch die Verwendung komplexer geometrischer Gittertopologien aus, um ein einzigartiges lineares Energieabsorptions-Feedback zu erzeugen. Wenn Sie ein Gefühl bevorzugen, das von weich zu elastisch übergeht, bieten die ausgereiften DLS-Gitter, die durch Millionen von Simulationen validiert wurden, einen hochgradig vorhersagbaren Komfort.
- Nutzer in extrem kalten Regionen: MÜSSEN HALS-Serien wählen Wenn Sie diese Schuhe im kalten Winter tragen, überprüfen Sie das Material. Carbon EPU 41 verhärtet sich bei Temperaturen unter -10 °C signifikant. Im Gegensatz dazu haben die EM-Serien-Harze von Arkky eine Glasübergangstemperatur (Tg) von bis zu -48 °C und behalten selbst bei eisigen Bedingungen ihre „sanfte Sprungkraft“ – die einzige technische Garantie für den ganzjährigen Einsatz.
3. Schnell-Entscheidungsmatrix
|
Ihr Bedarf |
Empfohlener Pfad |
Hauptgrund |
|
Extremer Rebound / PB-Jagd |
HALS (z. B. Arkky High-End) |
Höhere Materialrückgaberate + präzise zonale Abstimmung |
|
Standardisiert / Bewährte Stabilität |
DLS (z. B. Adidas 4D, Specialized) |
Industrielle Konsistenz, globale Standards, bewährte Haltbarkeit |
|
Einsatz in polaren / kalten Umgebungen |
HALS |
Exzellente physikalische Eigenschaften bei niedrigen Temperaturen (Tg bis -48 °C) |
|
Maßanfertigung (Fußgewölbestütze) |
HALS |
Duale geometrische + optische Abstimmung für präzise Druckanpassung |
|
Intensives Training / seitlicher Halt |
DLS |
Überlegene isotrope mechanische Eigenschaften und strukturelle Integrität |
Abschließende Gedanken: Technologie im Dienst Ihrer Füße
Ob es die robuste industrielle Ästhetik von DLS oder die fein abgestimmte Leistungsregulierung von HALS ist – das Aufkommen des 3D-Drucks führt die Schuhherstellung aus dem Zeitalter des „Massenschäumens“ in das Zeitalter der „digitalen Metamaterialien“. Für Sie als Leser geht es nicht darum, sich darüber den Kopf zu zerbrechen, welche Technologie „fortschrittlicher“ ist, sondern die „digitalen Codes“ zu finden, die am besten zu Ihrem Gang, Ihrem Gewicht und Ihrer Umgebung passen. In Zukunft werden Sie nicht mehr nur eine Größe im Laden wählen; Algorithmen und Lichtstrahlen in einem Labor werden diesen einen Zentimeter Komfort präzise und individuell für Sie anpassen, basierend auf Ihren Daten.
Teilen:
Warum 4D-gedruckte Schuhe ein „D“ mehr haben als 3D-gedruckte
Wie lange halten Laufschuhe?